With over 20 years of expertise, ABL Manufacturing delivers world-class dietary supplement manufacturing solutions. From concept to market, we're your trusted partner in bringing premium nutritional products to life.
From formulation development to final packaging, we offer end-to-end solutions for all your dietary supplement manufacturing needs with state-of-the-art facilities and cutting-edge technology.
Our advanced capsule manufacturing facility features high-speed encapsulation equipment capable of producing both hard gelatin and vegetarian capsules. We specialize in precise dosing, uniform filling, and consistent quality across all production runs.
Probiotics, enzymes, botanicals, vitamins, minerals, amino acids, and custom blends with enhanced bioavailability and stability.
Our tablet manufacturing division operates state-of-the-art compression equipment with multi-station rotary tablet presses. We offer comprehensive tablet solutions including immediate release, sustained release, and enteric-coated formulations.
Real-time weight monitoring, hardness testing, disintegration analysis, and dissolution testing ensure every tablet meets specifications.
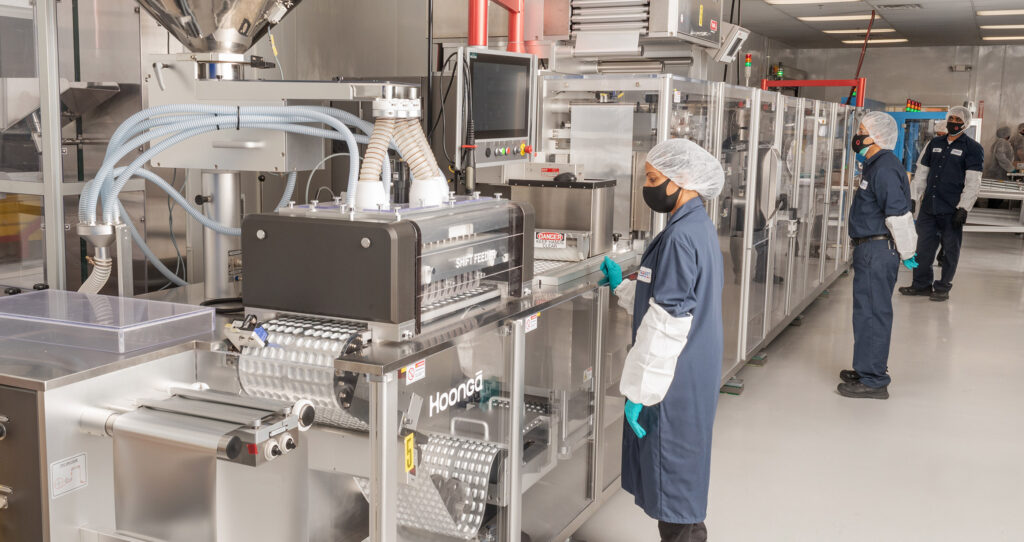
Our softgel manufacturing facility utilizes rotary die encapsulation technology to produce premium quality softgels. We specialize in oil-based formulations, liquid vitamins, and complex nutrient combinations that require precise encapsulation.
Fish oil, CoQ10, vitamin D3, botanical extracts, and liquid multivitamins with enhanced bioavailability and stability.
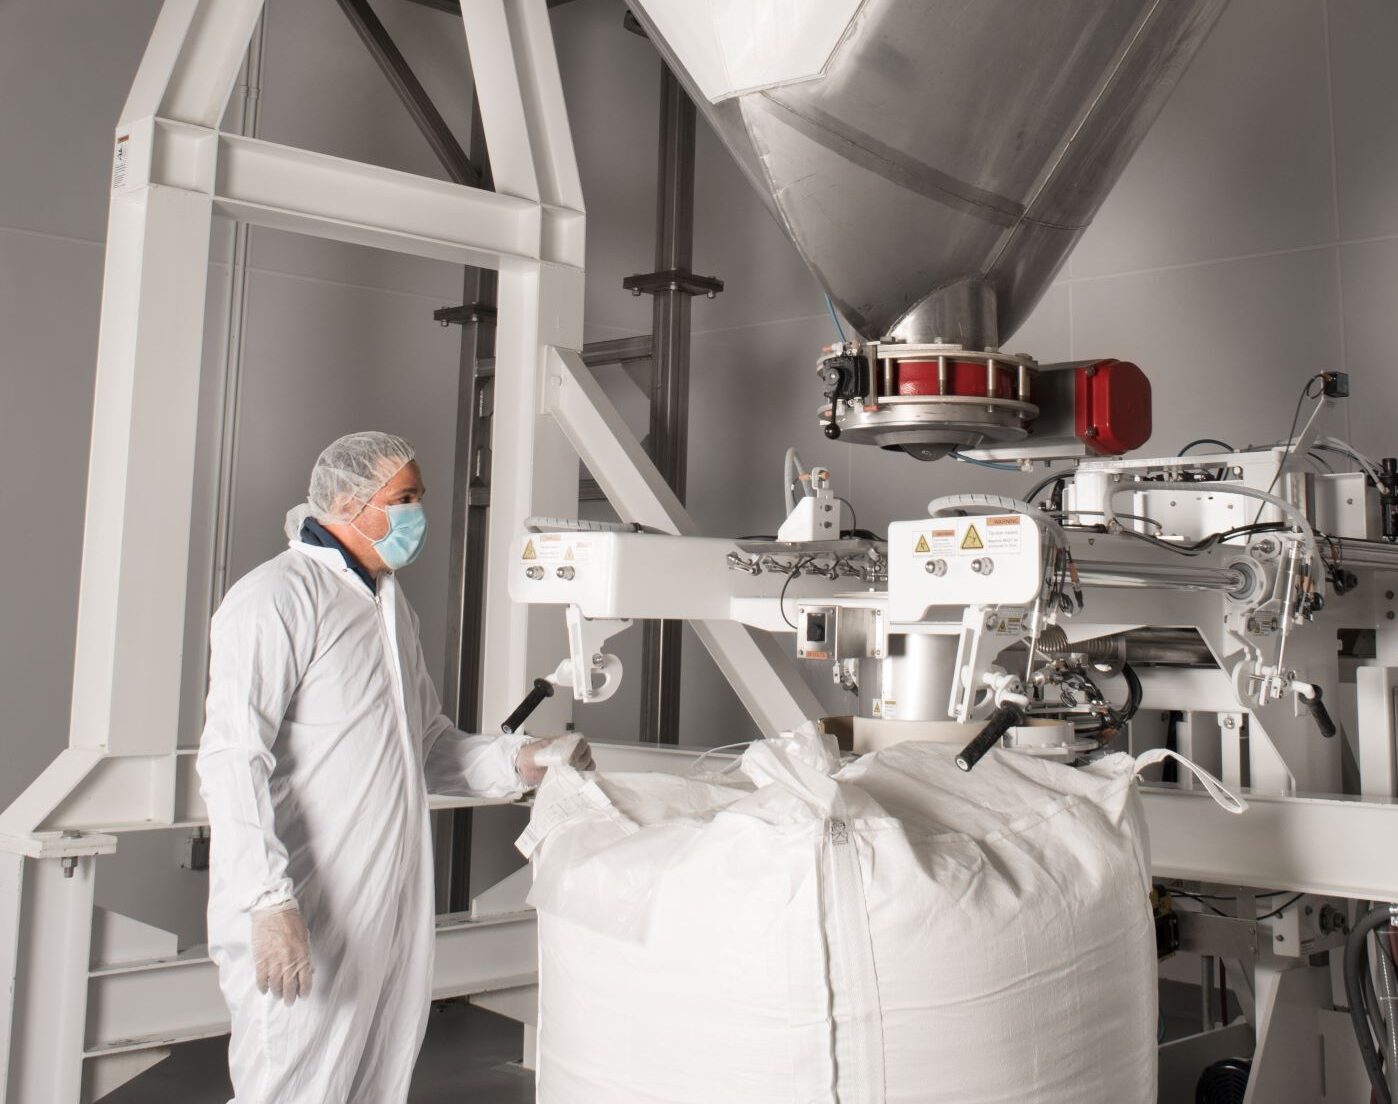
Our powder manufacturing division features advanced blending, granulation, and spray-drying technologies. We produce protein powders, pre-workout formulas, greens powders, and custom nutritional blends with superior flow properties and taste profiles.
Protein powders, meal replacements, pre/post workout formulas, superfood blends, and custom nutritional powders.
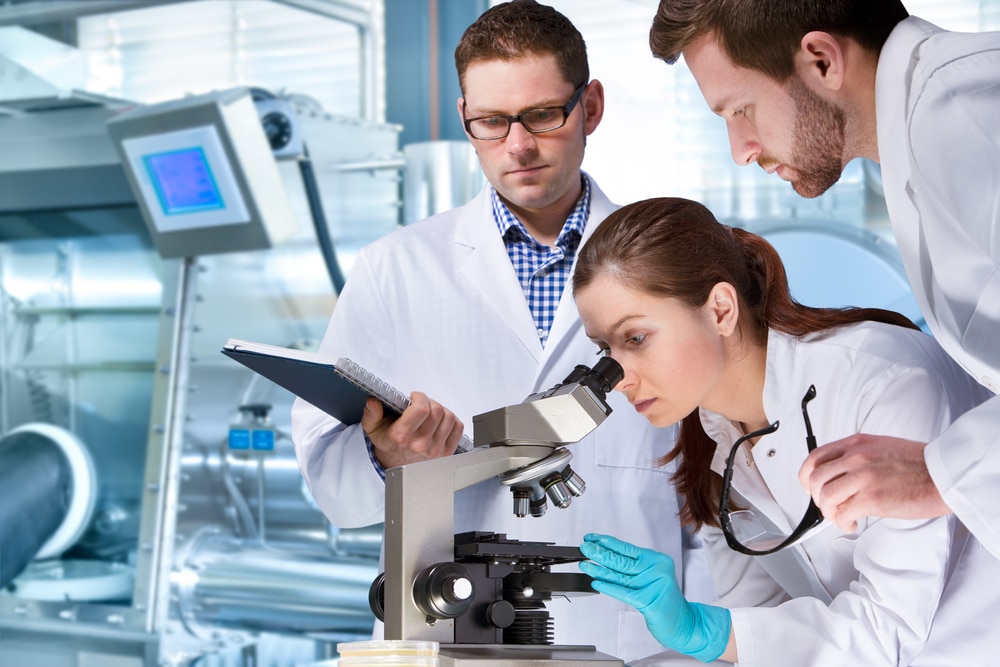
Our ISO 17025 accredited laboratory is equipped with cutting-edge analytical instruments operated by PhD-level scientists. We provide comprehensive testing services covering identity, purity, potency, microbiological safety, and stability testing.
FDA, USP, AOAC, and international testing methods ensuring global market compliance and product safety.
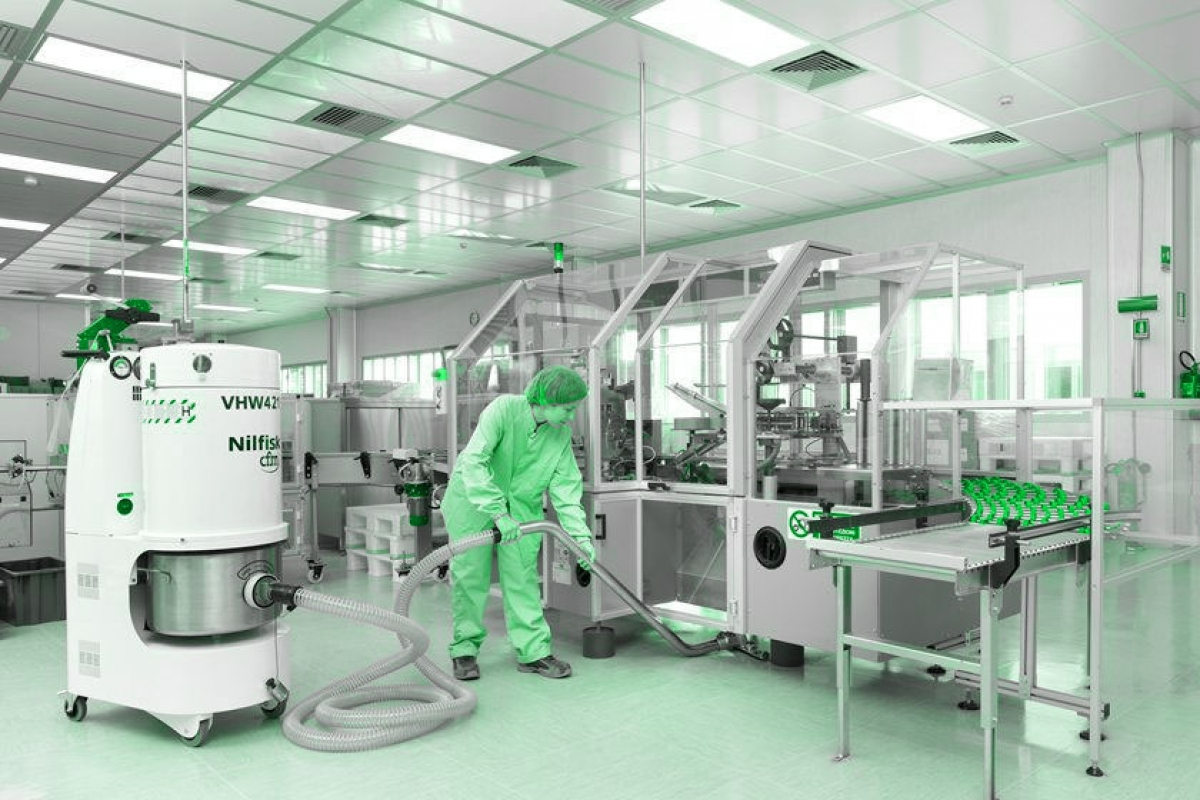
Our pharmaceutical-grade cleanroom facilities maintain ISO Class 7 and Class 8 environments with positive air pressure, HEPA filtration, and continuous monitoring systems. These controlled environments ensure the highest levels of product purity and contamination control.
Probiotic manufacturing, sterile processing, sensitive ingredient handling, and pharmaceutical-grade operations.
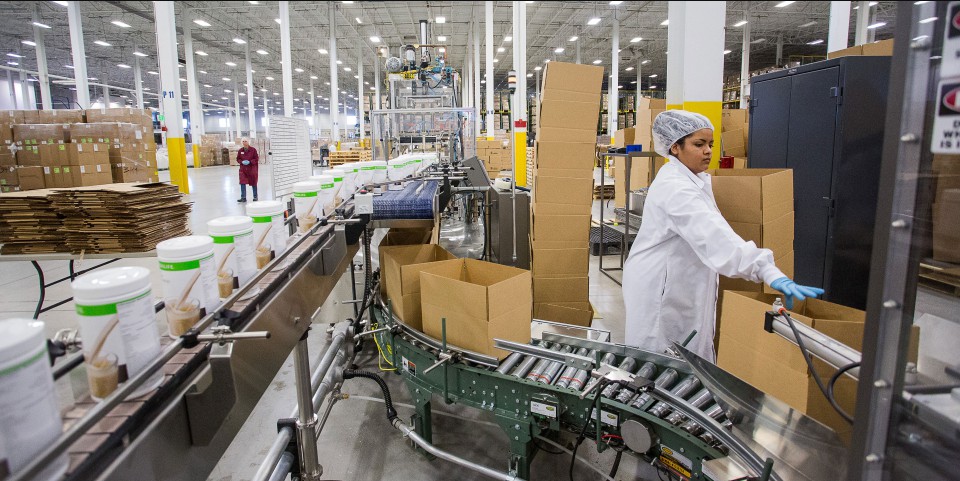
Our packaging division offers complete turnkey solutions from primary packaging to retail-ready products. We feature automated filling lines, serialization capabilities, and custom packaging options to meet diverse market requirements and regulatory standards.
HDPE bottles, glass containers, aluminum pouches, stick packs, blister cards, and custom retail packaging with full branding support.
Founded in 2003, ABL Manufacturing has established itself as a premier contract manufacturer in the dietary supplement industry. Based in the heart of America's manufacturing belt, we combine traditional craftsmanship with cutting-edge technology to deliver exceptional products.
Our commitment to quality, innovation, and customer satisfaction has made us the preferred partner for brands ranging from emerging startups to Fortune 500 companies. We understand that your success is our success, and we're dedicated to helping you achieve your business goals.
To empower brands worldwide with exceptional dietary supplement manufacturing services that prioritize quality, innovation, and customer success. We strive to be the most trusted partner in bringing health and wellness products to market.
To be the global leader in contract manufacturing, setting industry standards for quality, sustainability, and innovation while contributing to a healthier world through premium nutritional products.
Our state-of-the-art facilities are equipped with the latest technology to handle projects of any size and complexity.
We accommodate businesses of all sizes with flexible minimum order quantities designed to support your growth at every stage.
Our commitment to quality is unwavering. We maintain the highest industry standards and certifications to ensure every product meets or exceeds expectations.
Quality isn't just a department at ABL Manufacturing – it's ingrained in every aspect of our operations. From raw material selection to final product release, our comprehensive quality management system ensures consistency, safety, and efficacy.
Our quality team consists of experienced professionals with advanced degrees in chemistry, microbiology, and food science. They work around the clock to maintain our reputation for excellence.
Every ingredient is tested for identity, purity, and potency before use
Continuous monitoring throughout the manufacturing process
Comprehensive testing before product release and shipment
Fully compliant with FDA regulations
USDA Organic manufacturing
Quality management system
Sports nutrition certified